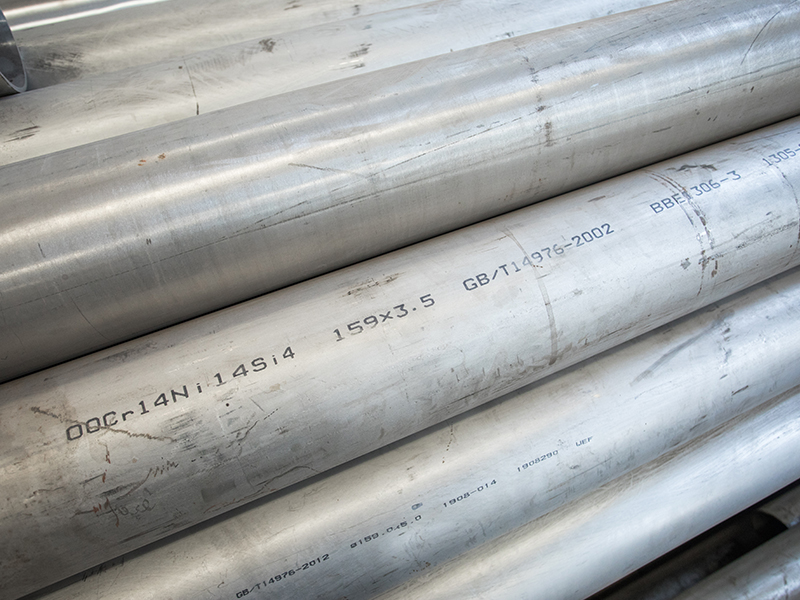
如何控制C4钢管内表面的缺陷
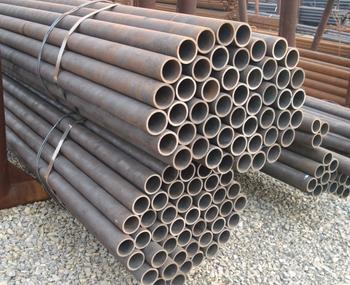
C4钢异径管内sc的缺陷是存在于钢管内表面,与大豆粒大小的凹坑相同。多数黑ab有灰褐色或灰黑色异物。内部结sc的影响因素有:脱氧剂,注射工艺,心轴光滑度等。以下是C4钢管制造商的小编,以了解如何控制C4钢管的内表面缺陷:
C4钢异径管内sc的缺陷是存在于钢管内表面,与大豆粒大小的凹坑相同。多数黑ab有灰褐色或灰黑色异物。内部结sc的影响因素有:脱氧剂,注射工艺,心轴光滑度等。以下是
C4钢管制造商的小编,以了解如何控制
C4钢管的内表面缺陷:
1.除氧化物剂
当心轴被预刺穿时,氧化物必须处于熔融状态。其强度等严格要求。
1)脱氧剂粉末的粒径通常控制在16目。
2)脱氧剂中硬脂酸钠的含量应大于12%,以便可以在毛细管腔中完全燃烧。
3)根据毛细管内表面的面积,脱氧剂的量通常为1.5-2.0g / dm 2。当毛细管的直径和长度不同时,脱氧剂的量也不同。
2.喷吹工艺参数
1)注入压力应与毛细管的直径和长度相匹配,以确保吹扫功能强大且燃烧充分,并且气流不应吹走未完全清除的氧化物去除剂。
2)吹扫时间应根据毛细管的直接长度和长度进行调整,其原理是毛细管中无悬浮的金属氧化物再次吹出。
3)喷嘴的高度应根据毛细管的直径进行调整,以确保良好的对准。每个班次应将喷嘴安排一次,并在长期停光后移开喷嘴进行清洁。为了确保将脱氧剂平均吹入毛细管的内壁,在吹氧和脱氧站使用了可选设备,并配备了旋转气压。
3.芯棒光滑
由于芯棒的光滑效果差或芯棒平滑剂的温度传递不足,可能会产生内部疤痕。为了提高心轴的温度,只能使用一种冷却水冷却方法。
在制造过程中,必须严格控制芯棒的温度,以确保喷涂光滑剂前芯棒的表面温度为80-120℃,并且芯棒的温度不能超过120℃。长时间,以确保预穿孔前芯轴表面的平滑剂干燥而致密。操作人员通常应检查心轴的光滑度。



 网站首页
 产品中心
 添加微信
 电话咨询